


PCB'nin yüzey işleme süreci, ürünlerin performansında ve güvenilirliğinde çok önemli bir rol oynar. Akımsız nikel kaplama/daldırma altın işlemi, iyi iletkenliği, mükemmel lehimlenebilirliği ve olağanüstü korozyon direnci nedeniyle birçok üst düzey elektronik ürünün PCB yüzey işleminde tercih edilen çözüm haline geldi. içindeENIG süreciNikel ve altın katmanlarının kalınlık kontrolü, kaplamanın kalitesini ve performansını sağlamak için temel unsurdur ve ilgili kalınlık kontrol spesifikasyonlarına sıkı sıkıya uymak büyük önem taşır.
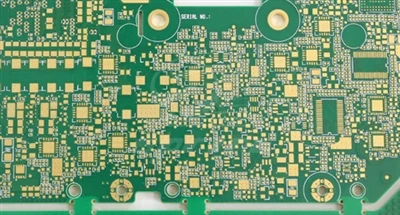
1, Proses prensibi ve kaplama fonksiyonu konumlandırma
ENIG işlemi iki aşamada tamamlanır: akımsız nikel kaplama ve daldırma altın kaplama
Nikel katman biriktirme mekanizması: Bakır yüzeyinde 3-6 μm'lik bir nikel tabakası oluşturmak için kendi katalitik reaksiyonları kullanarak, mekanik destek gücü sağlarken bakır kalay ara difüzyonunun neden olduğu lehim bağlantı kırılganlığını önlemek için bir difüzyon bariyeri görevi görür.
Altın katman kapsamı: Yer değiştirme reaksiyonuyla, nikel katmanının yüzeyinde 0,05-0,1 μm'lik ince bir altın katmanı biriktirilir, nikel katmanını hava temasından izole eder ve uzun vadeli kaynaklanabilirlik ve kararlı iletkenlik sağlar.
2, Nikel katman kalınlığı kontrolü için çekirdek standardı
(1) Kalınlık eşiği ve risk analizi
İdeal kontrol aralığı: 4-5 μm
Alt limit riski (<3 μ m): diffusion barrier failure, solder joint cracking due to excessive generation of Cu Sn intermetallic compounds.
Upper limit risk (>6 μ m): Kaplama gerilimindeki artış soyulma riskine yol açar ve üretim maliyetlerini artırır.
(2) Fosfor İçeriğinin Kaplama Performansına Etkisi
Orta fosforlu nikel tabakası (%6 - %9): en iyi kapsamlı performansa, ince ve düzgün kristal yapıya, kaynaklanabilirlik ve korozyon direncini dengelemeye ve güçlü kalınlık kontrol stabilitesine sahiptir.
High phosphorus nickel layer (>%10): Mükemmel korozyon direnci ancak zayıf ıslanabilirlik, kaplama çözeltisi sıcaklığı (88 ± 2 derece) ve pH değeri (4,8-5,0) gibi parametrelerin hassas kontrolünü gerektirir.
Düşük fosforlu nikel katmanı (%1 -%5): manyetik özelliklere sahiptir ancak korozyon direnci zayıftır, belirli işlevsel senaryolar için uygundur.
3, Altın tabakanın kalınlığını kontrol etmek için önemli noktalar
(1) Kalınlık doğruluğu ve arıza riski
Hedef kontrol aralığı: 0,07 ± 0,01 μm
Alt limit riski (<0.05 μ m): The oxidation rate of the nickel layer is accelerated, and the wettability decreases during welding, causing false welding problems.
Upper limit risk (>0,12 μm): Au Sn intermetalik bileşiklerinin aşırı oluşumu, lehim bağlantılarının kırılganlığının artması ve değerli metal tüketiminin artması.
(2) Proses kontrol teknolojisi şeması
Darbeli daldırma altın işlemi: Altın iyonlarının birikme hızını düzenlemek için bölümlere ayrılmış darbe sinyalleri kullanılarak ve gerçek-zamanlı parametre kalibrasyonu için EDX çevrimiçi izleme sistemiyle bir araya getirilerek kalınlık stabilitesi sağlanır.
Parametre dinamik optimizasyonu: Daldırma süresini, darbe frekansını ve görev döngüsünü, darbe döngüsü yoluyla tek altın biriktirme miktarının hedef değere kadar kontrol edilmesi gibi ekipmanın özelliklerine göre ayarlayın.
4, Kalınlık tespit sistemi ve kalite kontrol
(1) Çok boyutlu algılama teknolojisinin uygulanması
X-ışını floresans spektroskopisi: üretim hatlarındaki geniş-alan kaplama kalınlığının gerçek-zamanlı izlenmesi için uygun,-tahribatsız hızlı algılama.
Taramalı elektron mikroskobu enerji spektrumu analizi: Kaplamaların yapısını gözlemlemek ve kalınlığı doğru bir şekilde ölçmek için kullanılan, üst düzey ürün kalitesi doğrulaması için- uygun olan mikroskobik seviye tespit yöntemi.
Coulomb yöntemi: elektrokimyasal çözünme ilkesine dayanan yüksek-hassasiyetli bir tespit. Yıkıcı bir tespit olmasına rağmen laboratuvar proses araştırması ve numune alma için uygundur.
(2) Tam proses kalite kontrol önlemleri
Numune alma ve test mekanizması: Her ürün grubunun numune alma oranı %5'e eşit veya daha büyüktür ve nikel kaplama ve altına daldırma gibi önemli işlemler sırasında test sıklığı arttırılır.
Ekipman çalıştırma ve bakım sistemi: Kaplama tankının sıcaklık kontrol sistemini ve karıştırma cihazını düzenli olarak kalibre edin, kaplama çözeltisindeki nikel iyonlarının ve altın iyonlarının konsantrasyonunu gerçek zamanlı olarak izleyin ve sarf malzemelerini yenileyin.
İstisna işleme süreci: Kalınlık toleransı aştığında, proses parametrelerini buna göre ayarlayın (nikel katman çok inceyse reaksiyon süresini uzatmak ve altın katman çok kalınsa daldırma süresini kısaltmak gibi) ve sonraki ürünleri takip edip doğrulayın.
ENIG prosesinde nikel altın tabakasının kalınlık kontrolü, PCB performansını garantileyen temel bağlantıdır. Kalınlık standartlarının açıklığa kavuşturulması, proses parametrelerinin optimize edilmesi, gelişmiş algılama teknolojilerinin entegre edilmesi ve sıkı kalite kontrolün uygulanmasıyla, difüzyon hatası ve lehim bağlantısı gevrekleşmesi gibi riskler etkili bir şekilde önlenebilir ve elektronik ürünlerin güvenilirliği ve tutarlılığı artırılabilir.