


RO4350+FR4 karma basınçlı metalize yarım delikli PCB, RO4350'nin mükemmel yüksek frekanslı sinyal performansını FR4'ün maliyet avantajıyla birleştirerek, onu yüksek frekanslı iletişim ve hassas algılama ekipmanı alanlarında ana akım uygun maliyetli bir çözüm haline getirir. Bununla birlikte, iki alt tabaka arasındaki fiziksel özelliklerdeki farklılıklar, metalize yarım deliklerin özel yapısal gereklilikleri ile birleştiğinde, istikrarlı seri üretime ulaşmak için hedeflenen teknolojik atılımları gerektiren dört çekirdek üretim zorluğuna yol açmıştır.

Katmanlar arası bağlanma zorluğu: iki alt tabaka arasındaki uyumlulukta çığır açan gelişme
RO4350 ve FR4'ün reçine sistemi ve termal genleşme katsayısı önemli ölçüde farklıdır ve doğrudan karıştırıldığında arayüz füzyonu zayıftır. Yüksek sıcaklıkta soğutmanın ardından, işlemin temel kaynağı ve zorluğu olan gerilim farklılıklarından dolayı delaminasyon ve eğrilme meydana gelme eğilimi vardır.
Malzeme adaptasyonu optimizasyonu: Sıradan FR4 yarı kürlenmiş levhayı terk etmek ve Rogers 2929'a özel yapışkan levhayı kullanmak, bunun dielektrik sabiti Dk=2.9, dielektrik kaybı tan δ<0.003, and interlayer peel strength can be improved by more than 57%.
Geçiş katmanı tampon tasarımı: CTE'yi Z yönünde kademeli olarak dağıtmak için RO4350 ve FR4 arasına uyumlu bir geçiş katmanı eklenir, böylece iki alt tabaka arasındaki CTE farkı %10'a düşürülür ve termal stres emilir.
Simetrik İstifleme Yapısı: "RO4350B/PP/FR-4 × 6/PP/RO4350B" yapısı gibi simetri ekseni olarak PCB merkez katmanı ile bir ayna istifleme tasarımının benimsenmesiyle, termal gerilim birden fazla katmanda iptal edilir ve termal çevrim sonrasında çarpıklık %1,2'den %0,5'e düşer.
Boyutsal kararlılık kontrolü: karışık basınç çatlamasından sonra doğruluk kaybı kontrolü riski
RO4350 ve FR4'ün büzülme oranları senkronize değildir ve karışık basınçlı soğutmadan sonra genel gerilmeye veya yerel şişkinliğe eğilimlidirler, bu da yarım delik konumunun kaymasına neden olur ve sonraki delme hizalama doğruluğunu doğrudan etkiler.
Ön büzülme ön işlemi: Ön pişirme işlemi, önceden bir miktar iç gerilimi serbest bırakmak için karıştırma ve presleme öncesinde iki alt tabaka üzerinde gerçekleştirilir ve karıştırma ve presleme sonrasında büzülme farkını büyük ölçüde azaltır.
Adım adım presleme işlemi: Bölümlere ayrılmış adımlı bir ısıtma eğrisi benimsenerek, ısıtma hızı geleneksel 3 derece/dakikadan 1,2 derece/dakikaya düşürülür. Gerilim yoğunlaşmasını ve boyutsal deformasyonu önlemek için 170 derecelik platformda 15-20 dakikalık yalıtımdan sonra gerilim dengelenir ve serbest bırakılır.
Karıştırma sonrası düzlük düzeltmesi: Yarım delik işleme adımına giren tabakanın düzlüğünün ± 0,1 mm/100 mm doğruluk gereksinimlerini karşıladığından emin olmak için karıştırma sonrasında düzlük algılama ve fiziksel düzeltme adımları ekleyin.
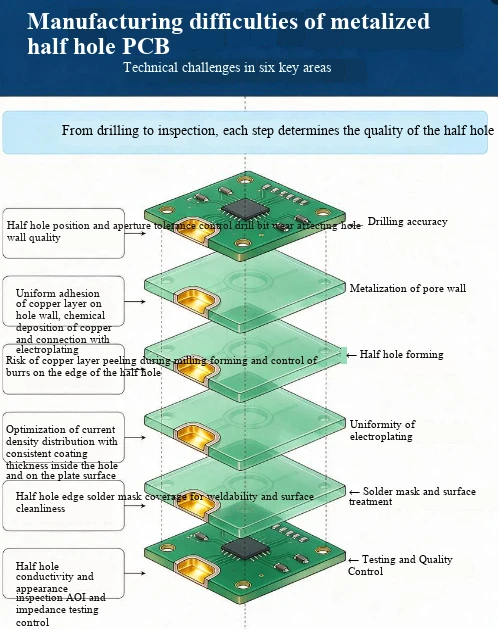
Yarım Delik İşlemedeki Zorluk: Farklılaştırılmış Alt Malzemenin Proses Uyarlaması
RO4350, FR4'ten daha yüksek bir sertliğe sahiptir ve iki alt tabaka arasında korozyon direnci ve metal yapışması açısından önemli bir fark vardır. Geleneksel tek biçimli işlemler, eşit olmayan gözenek boyutu, kaba gözenek duvarları ve eşit olmayan kaplama gibi sorunlara eğilimlidir.
Delme parametrelerinin optimizasyonu: İki tür alt tabaka sertliğiyle uyumlu, sert alaşımdan özel bir matkap ucu seçin, delme hızını azaltın, RO4350 ve FR4 bağlantı noktasında yumuşak geçiş yapın ve matkap ucundaki ani kuvvet değişikliklerinin neden olduğu pürüzlü delik duvarlarından kaçının.
Parçalı delme: İki alt tabaka arasındaki kimyasal tolerans farkına bağlı olarak, sondaj maddesinin konsantrasyonu ve işlem süresi, RO4350'nin yüzeyindeki artık delmeyi tamamen ortadan kaldırmak ve FR4 alt tabakasının aşırı korozyonunu önlemek için aşamalı olarak ayarlanır.
Özel frezeleme işlemi: Çift V şeklinde bir kesme yolunu benimseyen, fazla bakır kaplamayı önceden çıkarmak için yarım deliğin kenarına bir kılavuz delik eklenir ve hızı ve düşme hızını optimize etmek için bir yarık kesici kullanılır, böylece kaynaktan bakır sivri uçların oluşumu azalır.
Kaplamanın güvenilirlik garantisi: Karışık basınç arayüzünde kaplama bütünlüğünün iyileştirilmesi
Karışık basınç arayüzündeki küçük boşluklar, kaplama solüsyonunun yetersiz nüfuz etmesine kolaylıkla yol açabilir, bu da kaplama boşluklarına, zayıf yapışmaya ve diğer sorunlara neden olabilir. Uzun süreli kullanım kolaylıkla korozyona veya zayıf temasa neden olabilir.
Arayüz özel aktivasyonu: Elektrokaplamadan önce, artık yabancı maddeleri gidermek ve kaplamanın yapışma temelini güçlendirmek için karışık basınç arayüzünde plazma temizleme ve aktivasyon işlemi gerçekleştirilir.
Darbeli elektrokaplama işlemi: Kaplama çözümünün arayüz boşluklarına nüfuz etme kabiliyetini geliştirmek, yarım deliğin iç duvarında düzgün kaplama kalınlığı sağlamak ve deliğin bakır kalınlığını 20 μm veya daha yüksek bir değerde stabilize etmek için geleneksel DC elektrokaplama yerine darbeli elektrokaplama kullanılır.
İşlem sonrası çapak alma: Yarım delik oluşturulduktan sonra, kalan bakır çapaklarını tamamen gidermek için alkali aşındırma ve mikro aşındırma işlemine tabi tutulur, böylece kaynak sırasında kısa devrelerin köprülenmesi ve sanal lehimleme gibi sorunlar önlenir.