


baskılı devre kartı fiş deliği işlemidevre kartlarının performansını ve güvenilirliğini sağlamak için önemli bir bağlantıdır. Elektronik ürünlerin "hafif, ince, kısa ve küçük" yönüne doğru gelişmesiyle birlikte baskılı devre kartlarının entegrasyonu da gelişmeye devam etmekte ve fiş deliği işleminin önemi giderek daha fazla öne çıkmaktadır.

1, Hazırlık çalışması
Takma işlemine resmi olarak başlamadan önce bir dizi hazırlık çalışmasının yapılması gerekmektedir. Öncelikle, işlenecek baskılı devre kartının yüzeyinin temiz olduğundan, fiş deliği etkisini etkilememek için yağ lekelerinden, tozdan ve diğer yabancı maddelerden arındırılmış olduğundan emin olmak gerekir. Baskılı devre kartlarına ön işlem yapmak için ultrasonik temizleme, kimyasal temizleme ve diğer yöntemler kullanılabilir, ardından kart yüzeyinin kuru olduğundan emin olmak için kurutma yapılabilir. İkinci olarak, baskılı devre kartının tasarım gereksinimlerine göre, genellikle reçine, mürekkep vb. içeren uygun fiş deliği malzemelerini seçin. Farklı uygulama senaryoları için farklı malzemeler uygundur. Örneğin, elektriksel performans gereksinimlerinin yüksek olduğu durumlarda, iyi yalıtıma ve stabiliteye sahip reçine malzemeleri seçilecektir; Genel lehim maskesi tıkaç deliği gereksinimleri için, ısıyla sertleşen veya ışığa duyarlı mürekkepler daha yaygın olarak kullanılır. Aynı zamanda, serigrafi baskı makineleri, tapa deliği makineleri vb. gibi deliklerin kapatılması için gerekli ekipmanı hazırlamak ve parametre ayarlarının ekran gerilimi, kazıyıcı basıncı, serigrafi baskı makinesinin baskı hızı ve tapa deliği makinesinin enjeksiyon basıncı ve akış hızı gibi işlem gereksinimlerini karşıladığından emin olmak için ekipmanda hata ayıklamak gerekir.
2, Sondaj deliği
Delme, baskılı devre kartı üretiminde bir ön işlemdir ancak bağlantı delikleri ile yakından ilgilidir. Devre tasarımına göre, baskılı devre kartı üzerinde iletken delikler veya kör delikler açmak için bir CNC delme makinesi kullanın. Delme işleminin doğruluğu, açıklık boyutu ve duvar kalitesi, sonraki tıkama etkisini doğrudan etkiler. Delme kalitesini sağlamak için uygun bir matkap ucu seçmek ve hız ve ilerleme hızı gibi delme parametrelerini kontrol etmek gerekir. Örneğin, daha ince baskılı devre kartları için, delik duvarlarındaki çapakları ve pürüzlülüğü en aza indirmek için dönüş hızı uygun şekilde artırılabilir ve ilerleme hızı azaltılabilir; Daha kalın baskılı devre kartları için, açılan deliklerin dikeyliğini ve delinebilirliğini sağlayacak şekilde parametrelerin ayarlanması gerekir. Delikler açıldıktan sonra, bir sonraki delik kapatma işlemine hazırlık amacıyla baskılı devre kartı deliklerde kalan kalıntıların veya kirlerin giderilmesi açısından incelenmelidir.
3, Delik duvarı tedavisi
Delik duvarı işleminin amacı, tapa deliği malzemesi ile delik duvarı arasındaki yapışmayı geliştirerek tapa deliğinin sıkılığını sağlamaktır. Genel olarak, gözenek duvarının yüzeyindeki oksit tabakasını, yağ lekelerini vb. belirli bir kimyasal çözelti yoluyla çıkarmak, gözenek duvarının mikro pürüzlü görünmesini sağlamak ve tıkaç malzemesi ile gözenek duvarı arasındaki temas alanını arttırmak için gözenek duvarının mikro aşındırma işlemi gibi kimyasal arıtma yöntemleri kullanılır. Mikro aşındırma işlemi sırasında çözelti konsantrasyonu, işlem süresi ve sıcaklık gibi parametrelerin sıkı bir şekilde kontrol edilmesi gerekir. İşlemden sonra baskılı devre kartının, kalan kimyasal çözeltileri uzaklaştırmak için temiz suyla iyice durulanması ve ardından delik duvarlarının kuru olduğundan emin olmak için kurutulması gerekir. Özel gereksinimlere sahip bazı baskılı devre kartları için, delik duvarları ile fiş malzemesi arasındaki bağlanma mukavemetini daha da artırmak amacıyla delik duvarlarına kimyasal bakır kaplama gibi ön işlemin gerçekleştirilmesi gerekli olabilir.
4, Fiş deliği
Tapa deliği tüm proses akışının temel adımıdır. Yaygın tapa deliği yöntemleri şu anda reçine tapa deliklerini ve mürekkep tapa deliklerini içermektedir.
(1) Reçine tapa deliği
Manuel tutkal dolumu: Baskılı devre kartlarının küçük miktarları ve özel özellikleri için manuel tutkal dolumu kullanılabilir. Özel bir şırınga veya alet kullanarak, hazırlanan reçine malzemesini yavaşça deliğe enjekte ederek reçinenin tamamen doldurulduğundan ve kabarcık kalmadığından emin olun. Dolum işlemi sırasında deliğin dışına aşırı reçine taşmasını önlemek için dolum hızı ve kuvvetinin kontrol edilmesine dikkat edilmelidir. Doldurduktan sonra, delik açıklığından fazla reçineyi kazımak için bir alet kullanın.
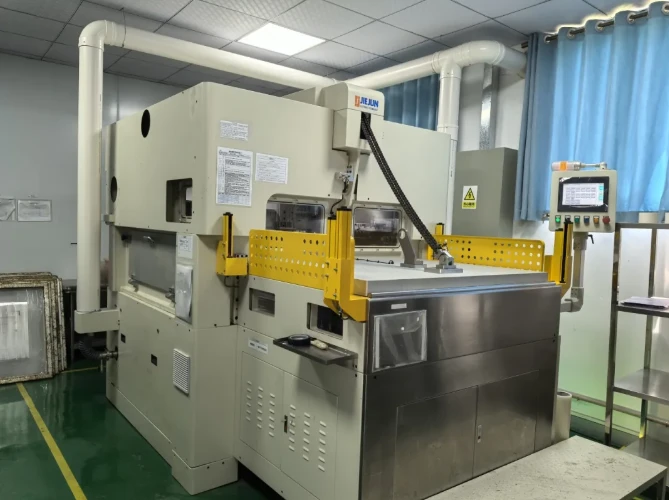
Vakum tapası deliği: Tapa delikleri için yüksek kalite gereksinimleri olan büyük-ölçekli üretim için, vakum tapası deliği ekipmanı sıklıkla kullanılır. Baskılı devre kartını vakumlu bir ortama yerleştirin ve ekipman aracılığıyla deliklere reçine malzemesini enjekte edin. Vakum durumunda, deliğin içindeki hava çıkarılır; bu, reçinenin deliğin tüm köşelerine daha iyi doldurulması açısından faydalıdır, kabarcık oluşumunu azaltır ve tapa deliğinin kompaktlığını artırır. Örneğin, bazı üst düzey elektronik ürünlere yönelik baskılı devre kartlarının imalatında, ürün güvenilirliğini sağlamak için vakumlu tapa deliği teknolojisi tercih ediliyor.
Tapa deliğini yazdırma: Tapa deliği işlemini gerçekleştirmek için serigrafi baskı makinesi kullanın. Ekranı, serigrafi baskı makinesine karşılık gelen delik desenleriyle takın ve baskılı devre kartındaki delikleri reçineyle doldurmak için reçine malzemesini ekrandan kazımak için bir kazıyıcı kullanın. Bu yöntem daha büyük açıklığa sahip, daha büyük miktarda ve düzenli dağılıma sahip delikler için uygundur. Serigrafi baskı işlemi sırasında, reçine dolgusunun düzgün ve dolu olmasını sağlamak için kazıyıcı basıncı, ekran ile baskılı devre kartı arasındaki boşluk gibi serigrafi parametrelerinin ayarlanması gerekir.
(2) Mürekkep tapası deliği
Alüminyum levha ekran tapası deliği: Baskılı devre kartının tapa deliği konumuna karşılık gelen alüminyum levha üzerinde delikler açmak için bir CNC delme makinesi kullanın ve alüminyum levha ekranı yapın. Alüminyum ekranı serigrafi baskı makinesine takın ve delikleri kapatmak için termoset veya ışığa duyarlı mürekkep kullanın. Serigrafi baskı işlemi sırasında alüminyum levha ekran üzerindeki deliklerden baskılı devre kartının iletken deliklerine mürekkep doldurulur. Bu yöntem, mürekkep dolum miktarını etkili bir şekilde kontrol edebilir ve tapa deliklerinin tutarlılığını sağlayabilir ancak alüminyum elek plakalarının üretiminde yüksek hassasiyet gerektirir.
Doğrudan serigrafi fiş deliği: Bir serigrafi makinesine monte edilen 36T veya 43T serigrafi gibi belirli bir ağ boyutuna sahip serigrafi kullanarak, tahta yüzeyi lehim maskesi mürekkep baskısını tamamlarken iletken delikleri kapatın. Bu yöntemin nispeten basit bir işlem akışı vardır, ancak geçiş deliklerinde depolanan büyük miktarda hava nedeniyle, sonraki sertleştirme işlemi sırasında hava genleşmesi lehim maskesini aşarak boşluklar ve düzgünsüzlük gibi sorunlara neden olabilir. Bu nedenle mürekkep performansı ve serigrafi baskı parametrelerine ilişkin kontrol gereklilikleri nispeten katıdır.
5, Kürleme
Tapa deliği tamamlandıktan sonra, doldurulmuş reçinenin veya mürekkebin belirli bir güç ve stabilite kazandırmak için kürlenmesi gerekir.
(1) Reçine kürleme
Termal kürleme: Baskılı devre kartını delikli olarak bir fırına yerleştirin ve reçine malzemesinin özelliklerine göre uygun sıcaklık ve ısıtma ve kürleme süresini ayarlayın. Genel kürlenme sıcaklığı 120 derece ila 180 derece arasındadır ve süre 30 ila 90 dakika arasında değişir. Sertleştirme işlemi sırasında reçine molekülleri, üç-boyutlu bir ağ yapısı oluşturmak için çapraz-bağlanma reaksiyonlarına girer, böylece reçinenin sertliği ve gücü artar. Örneğin, bazı epoksi reçine tapa deliği malzemeleri için sıklıkla 150 derecede 60 dakika kürleme proses parametreleri kullanılır.
Işıkla sertleştirme: Işıkla sertleşen reçine kullanılıyorsa, ultraviyole ışınlamayla sertleştirilebilir. Baskılı devre kartını UV kürleme ekipmanına yerleştirin ve reçinenin UV dalga boylarına duyarlılığına göre uygun ışık kaynağını ve ışınlama süresini seçin. Işıkla sertleşme hızı hızlıdır, üretim verimliliği yüksektir ve ısının baskılı devre kartları üzerindeki etkisini azaltabilir. Isıya duyarlı baskılı devre kartları veya yüksek üretim verimliliği gerektiren senaryolar için uygundur.
(2) Mürekkep kürleme
Termoset mürekkep kürleme: Reçine termal kürlemeye benzer şekilde, tıkalı delikleri olan baskılı devre kartı, mürekkepteki reçine bileşenlerini belirli bir sıcaklıkta çapraz bağlamak ve kürlemek için bir fırına yerleştirilir. Isıyla sertleşen mürekkebin kürlenme sıcaklığı genellikle 150 derece ila 200 derece arasındadır ve 20-60 dakikalık bir süreye sahiptir. Farklı marka ve model termoset mürekkeplerin kürlenme parametreleri değişiklik gösterebilir ve fiili duruma göre ayarlanması gerekebilir.
Işığa duyarlı mürekkebin kürlenmesi: İlk olarak, mürekkepteki solventi çıkarmak için taktıktan sonra baskılı devre kartını önceden kurutun ve başlangıçta kurumasını bekleyin. Daha sonra maruz bırakma gerçekleştirilir ve mürekkepteki ışığa duyarlı bileşenler, ultraviyole ışınlama yoluyla fotokimyasal reaksiyonlara tabi tutularak çapraz-bağlı yapılar oluşturulur. Son olarak, mürekkebi geliştirin ve maruz kalmayan alandan çıkarın, geride katılaşmış tampon mürekkebi bırakın. Maruz kalma süresi ve geliştirme parametrelerinin, mürekkebin ışığa duyarlı özelliklerine ve baskılı devre kartının özel gereksinimlerine göre hassas bir şekilde kontrol edilmesi gerekir.
6, Parlatma
Kürlenmiş tapa deliğinin yüzeyinde pürüzler olabilir ve baskılı devre kartı yüzeyinin pürüzsüz hale getirilmesi ve sonraki işlem gereksinimlerini karşılamak için cilalanması gerekebilir.
Mekanik parlatma: Taşlama makineleri gibi ekipmanlar kullanılarak baskılı devre kartlarının yüzeyi zımpara kağıdı veya taşlama diski gibi aletler kullanılarak parlatılır. Parlatma işlemi sırasında, fiş deliği malzemesinin aşınmasına veya baskılı devre kartı yüzeyinin hasar görmesine neden olabilecek aşırı cilalamayı önlemek için parlatma basıncını, hızını ve süresini kontrol etmek gerekir. Parlatma işleminden sonra, yüzeydeki toz ve diğer yabancı maddeleri gidermek için baskılı devre kartının temizlenmesi gerekir.
Kimyasal cilalama: Son derece yüksek yüzey düzlüğü gerektiren bazı baskılı devre kartları için kimyasal cilalama yöntemleri kullanılabilir. Baskılı devre kartını özel bir kimyasal solüsyona batırarak yüzeydeki küçük çıkıntıları kimyasal reaksiyonlarla giderin, pürüzsüz ve eşit bir yüzey elde edin. Kimyasal parlatma, baskılı devre kartının iç devrelerine zarar vermeden yüzey kalitesini etkili bir şekilde artırabilir, ancak kimyasal çözeltinin konsantrasyonu, sıcaklığı ve işlem süresi gibi parametrelerin sıkı kontrolünü gerektirir.