


PCB maruz kalma süreci, tasarım modellerinin bakır{0}}kaplı laminatlara doğru bir şekilde aktarılmasında çok önemli bir adımdır ve PCB'nin devre doğruluğunu ve kalitesini doğrudan belirler. Proses akışını anlamak, üretim kalitesini kontrol etmek ve verimliliği artırmak için çok önemlidir.
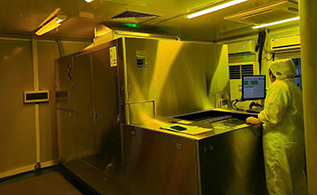
Maruz kalma süreci akışının ayrıntılı açıklaması
Ön işlem: Alt tabakanın temizlenmesi ve pürüzlendirilmesi
Maruz kalmadan önce, bakır-kaplı levhanın ön işleme tabi tutulması gerekir. Alt tabakanın yüzeyi sıklıkla yağ lekeleri, toz ve oksitler gibi yabancı maddelere yapışır. Çıkarılmadığı takdirde film kaplamasını ve pozlama etkisini etkileyerek bulanık desen aktarımına ve kuru filmin soyulmasına neden olur. Genellikle yağ lekelerini çıkarmak için önce alkali temizlik maddeleri kullanılır, ardından oksitleri çözmek için asidik çözeltiler kullanılır. Temizlemeden sonra, bakır yüzeyini sodyum persülfat aşındırma çözeltisiyle mikro aşındırmak için kimyasal aşındırma kullanmak, içbükey dışbükey bir yapı oluşturmak, kuru film ile alt tabaka arasındaki temas alanını arttırmak ve yapışmayı arttırmak gibi alt tabaka yüzeyinin pürüzlendirilmesi gerekir. Bununla birlikte, aşırı aşındırmanın bakır tabakanın kalınlığını ve devrenin iletkenliğini etkilemesini önlemek için aşındırma süresini ve konsantrasyonunu sıkı bir şekilde kontrol etmek gerekir.
Film: Fotorezisti yapıştırın
Film yapıştırma, işlenmiş bakır-kaplı laminat üzerine kuru film uygulama işlemidir. Kuru film üç katmandan oluşur: polyester koruyucu film, polietilen diyafram ve ışığa duyarlı film. Işığa duyarlı film çekirdektir ve ışığın belirli dalga boylarına duyarlıdır. Kuru film kalınlığı çeşitlidir; 1,2mil ince devreler için uygundur ve 2mil yüksek korozyon önleyici performans gereksinimleri olan senaryolar için uygundur. Film sıcaklığın 20-24 derece C ve nem oranının %60-70 olduğu bir ortamda uygulanmalıdır. Isıtmak ve basınç uygulamak için sıcak pres silindiri kullanılarak kuru film, bakır kaplı laminata yapıştırılır. Kuru filmin kabarcık veya kırışıklık olmadan sıkı bir şekilde yapışmasını sağlamak için film uygulama hızı, basınç ve sıcaklık parametreleri, 1,5 ± 0,5 m/dak hız, 5 ± 1 kg/cm² basınç ve 110 ± 10 derece C sıcaklık gibi hassas bir şekilde kontrol edilmelidir.
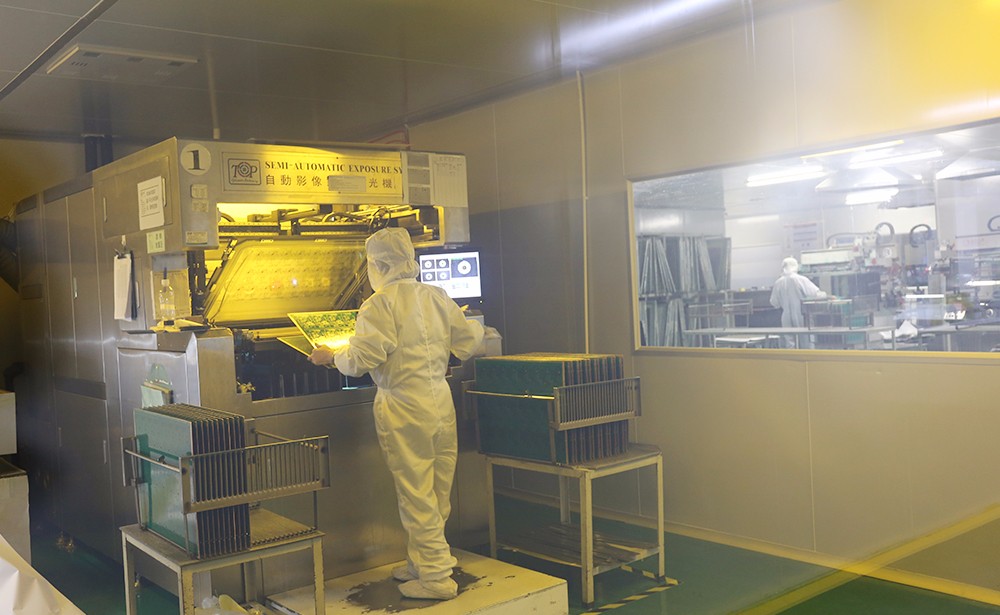
Pozlama: Desen aktarımının sağlanması
Maruz bırakma, film desenini bakır-kaplı laminatların kuru filmi üzerine aktarmak için ultraviyole radyasyon kullanır. Kuru filmdeki ışığa duyarlı başlatıcı, ultraviyole ışığı emer, monomer çapraz bağlanmasını başlatmak için serbest radikallere ayrışır ve seyreltik alkalide çözünmeyen büyük moleküller oluşturur. Maruz kalmayan kısım geliştirme sırasında çözülür. Negatif film genellikle iç devreler için kullanılırken, pozitif film daha çok dış devreler için kullanılır. Pozlama ekipmanı, cıva lambalı pozlama makinelerini ve LED pozlama makinelerini içerir; ikincisi, tek biçimli olay, yüksek paralellik ve düşük enerji tüketimi avantajlarından dolayı giderek popüler hale gelmektedir. Pozlama enerjisi ve süresi temel parametrelerdir ve yetersiz enerji, filmin şişmesine ve çizgilerin bulanıklaşmasına neden olabilir; Aşırı enerji, gelişimde zorluklara ve tutkal kalıntısına neden olabilir. Üst ve alt lamba maruz kalma enerjisi santimetre kare başına 40-100 milijoule olarak kontrol edilen genel bir 5000 W'lık pozlama lambası tüpünün, bir ışık enerjisi ölçüm cihazıyla düzenli olarak test edilmesi ve ayarlanması gerekir. Ayrıca hizalama doğruluğu da önemlidir. Gelişmiş pozlama makineleri, doğru desen aktarımını sağlamak için optik hizalama sistemleriyle donatılmıştır.
Geliştirme: Devre modellerinin görüntülenmesi
Geliştirme, maruz kalmamış bir kuru filmi zayıf bir alkalin geliştiriciyle çözme, açıkta kalan kısmı tutma ve devre modelinin ortaya çıkmasına izin verme işlemidir. Geliştirme hızı, sıcaklık, basınç ve geliştirici konsantrasyonu gibi parametrelerin sıkı bir şekilde kontrol edilmesi gerekir. Aşırı hız, kısa devrelere yol açan kuru film kalıntısına neden olabilir; Yavaş hız açıktaki kuru filmi aşındırabilir ve telin kırılmasına neden olabilir. Geliştirme hızı genellikle 1,5-2,2 m/dak, sıcaklık 30 ± 2 derece C, basınç 1,4-2,0Kg/Cm² ve geliştirici konsantrasyonu %0,85-1,3'tür. Geliştirme sonrasında PCB kartı su ile yıkanmalı, kurutulmalı ve devre kontrol edilmelidir. Arızalı panolar onarılmalı veya hurdaya çıkarılmalıdır.
Pozlama kalitesini etkileyen temel faktörler
Ekipman açısından ışık kaynağının stabilitesi çok önemlidir. Cıvalı lambaların ve LED lambaların ışık yoğunluğu, uzun süreli kullanımdan sonra azalacaktır ve eskiyen lambaların değiştirilmesi veya sürüş güç kaynağının zamanında kontrol edilmesi için düzenli test ve bakım yapılması gerekmektedir. Hizalama sisteminin doğruluğu, desen aktarımının doğruluğunu etkiler ve kameranın kirlenmesi ve odak uzaklığı değişiklikleri, düzenli kalibrasyon ve bakım gerektiren hizalama sapmasına neden olabilir. Malzemeler açısından zayıf kuru film kalitesi hassasiyeti ve yapışmayı etkileyebilir. Filmdeki çizikler ve iğne delikleri gibi kusurlar doğrudan devre desenine yansıyacaktır. Tedarik kalitesini sıkı bir şekilde kontrol etmek, depolamayı ve kullanımı standartlaştırmak gerekir. Proses parametrelerinde uygun olmayan maruz kalma enerjisi, zaman ve geliştirme parametreleri çeşitli kalite sorunlarına neden olabilir. Üretimde en uygun parametreler deneylerle belirlenmeli ve düzenli olarak doğrulanıp ayarlanmalıdır.